很多采购商咨询四辊轧机时,上来就问“轧机多少钱”。影响轧机价钱的,是原料选材、宽度、厚度、成品要求、轧机结构、成品精度、压下方式和电控配置等。
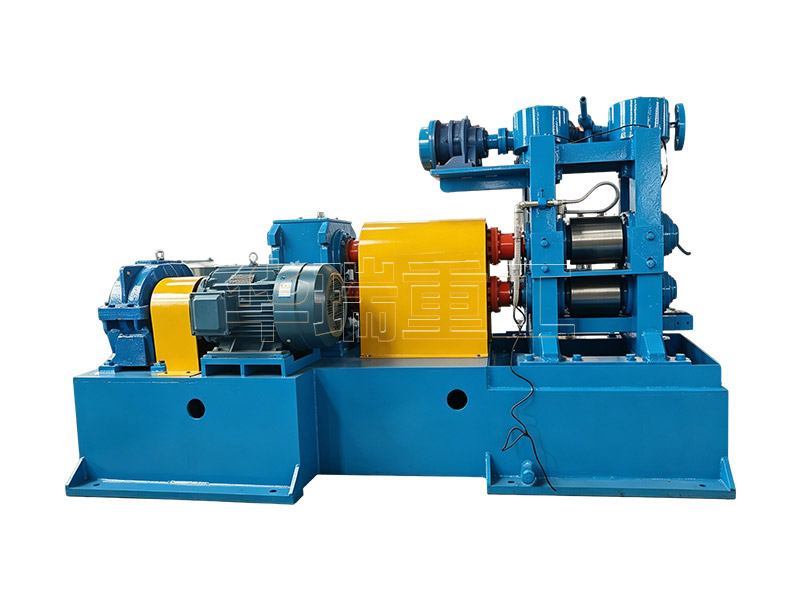
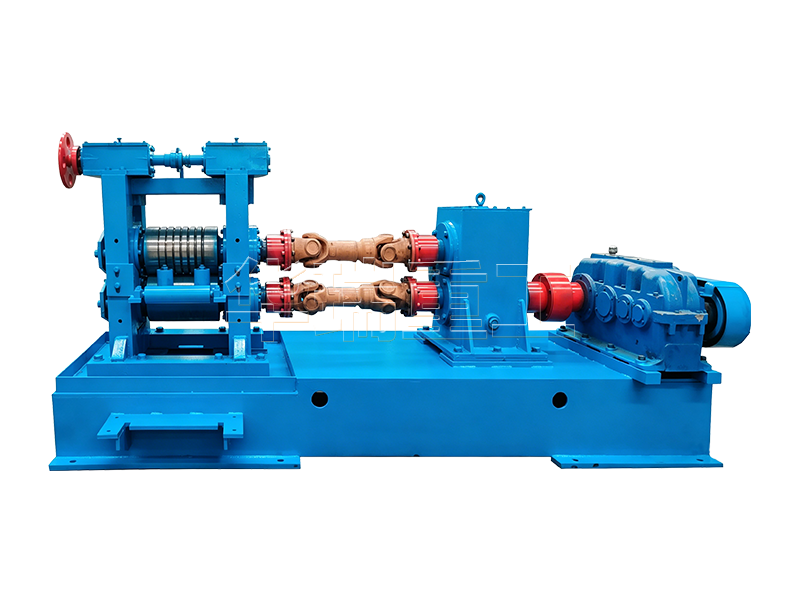
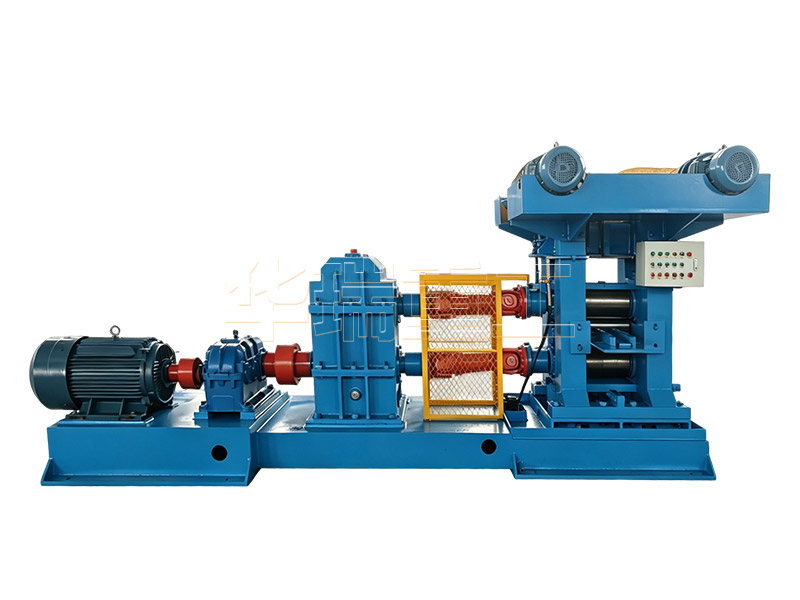
先看选型,须先清楚原料和成品参数:原料宽度、厚度,是卷料还是板材,卷重多少;成品宽度、厚度、公差要求。只有这些明确了,轧机规格、辊系配置、压下行程、主电机功率和卷取方式才能合理匹配。比如原料宽、卷重大,牌坊和机架就要更结实;成品薄、公差小,就要优先考虑小辊径工作辊、高精度辊系和液压AGC。
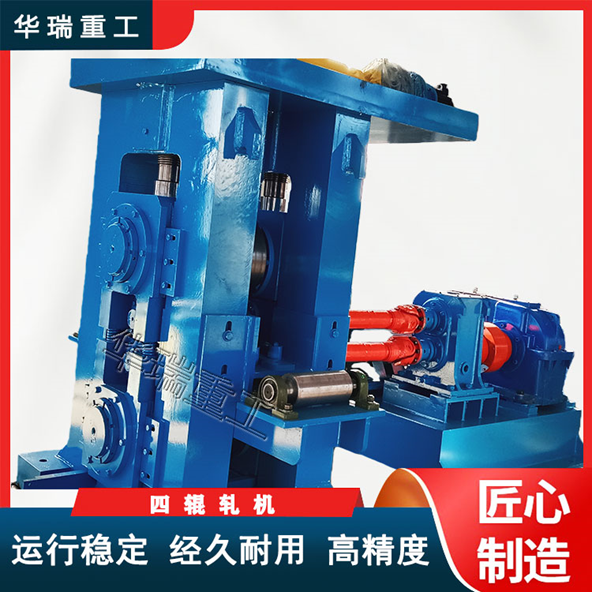
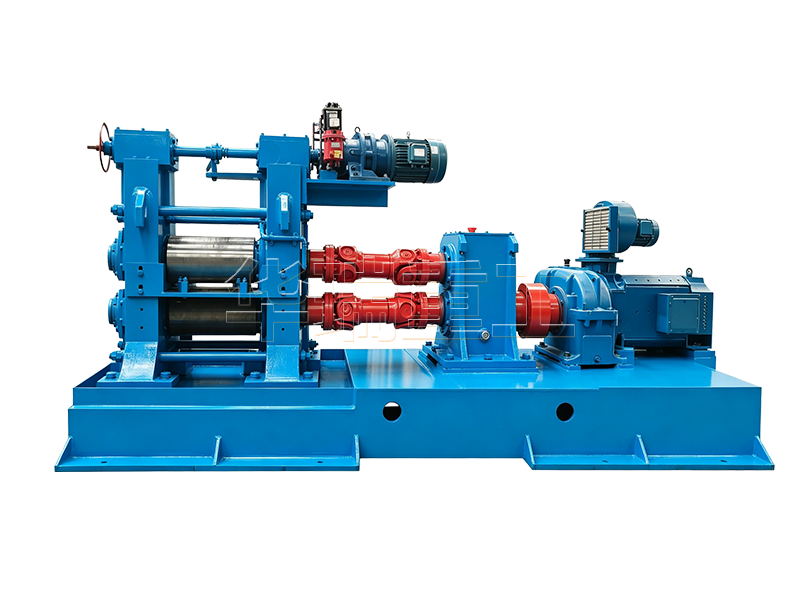
四辊精轧机不是把轧机简单的组装起来就达标了。影响精度的因素很多,包括轧机牌坊刚度、辊系轴承间隙、轧辊圆度、磨辊精度、齿轮箱齿轮加工精度等。两轴齿轮箱如果齿轮加工精度不足,运行中容易出现振动、噪音和厚度波动;加工精度越高,加工件成本差异也越大,但换来的是更稳定的轧制精度。
不同的选材也是拉开成本的关键。轧辊材质要根据原料材质、下压量多少、成品厚度、加工工艺和采购商需求来设计;机架是采用铸造牌坊,还是加厚钢板加工,也要看轧制力、刚度来选择。窗口衬板、辊系轴承、压下装置等部件的选材和热处理,都会直接影响冷热轧机精度和长期使用寿命。
压下方式上,液压AGC和电动调整价钱差异不是一点点,不能一味的要节省成本选择电动压下调整辊缝。很多场景比如:开口度≥80mm,薄带、箔材、高硬度材质、宽幅铜铝带卷、以及需要高频率厚度调整辊缝的产品等,更适合配置液压AGC。液压AGC响应快、控制精度高,能显著提升成品厚度稳定性。
最后华瑞重工轧机厂家在电控系统配置选材上,成本也会相差好几倍。测厚仪、压力传感器、位移传感器、伺服阀、张力控制和PLC系统配合得好,轧机才能从“能轧”变成“稳定轧、精轧”。选四辊轧机,不要只比报价,轧机型号、用料是否扎实、精度是否达标、自动化程度、细节、售后等。把这些点认准了,选型就不会走偏。


 地址:
巩义市康店镇焦湾村(康店工业园区)