铜轧机、贵金属冷轧机能否把材料轧到成品厚度,表面看于电机功率有关,本质上往往取决于轧制压力大小。轧制压力不足时,即使轧辊辊缝已经调整归零,速度也调到高速了,强度高铜材仍然有轧不动的风险;这时问题通常不在电机本身,而在轧机压力设计小了。
冷轧机的轧制压力直接决定材料能否发生稳定塑性变形。压力不足,压下量达不到要求,成品厚度无法继续下压;压力过高或分布不均,又可能造成边裂、厚度不均、辊面损伤和轴承过载。
很多客户在购买冷轧机时习惯要求按“多少轧制力”“来设计冷热轧机,但实际生产中,不同牌号铜材、不同硬度状态、不同成品厚度对轧制力的要求差异很大。尤其是强度高铜合金、部分贵金属,在冷轧后期变形抗力明显升高,如果两辊轧机压力预留不足,就容易出现在薄规格“压不动”的情况。
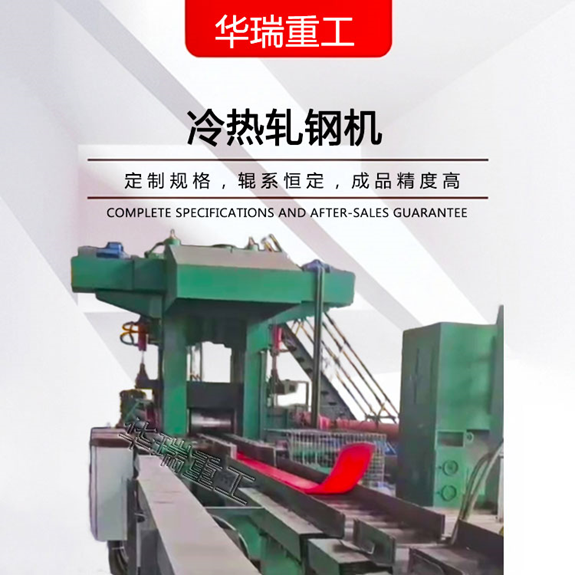
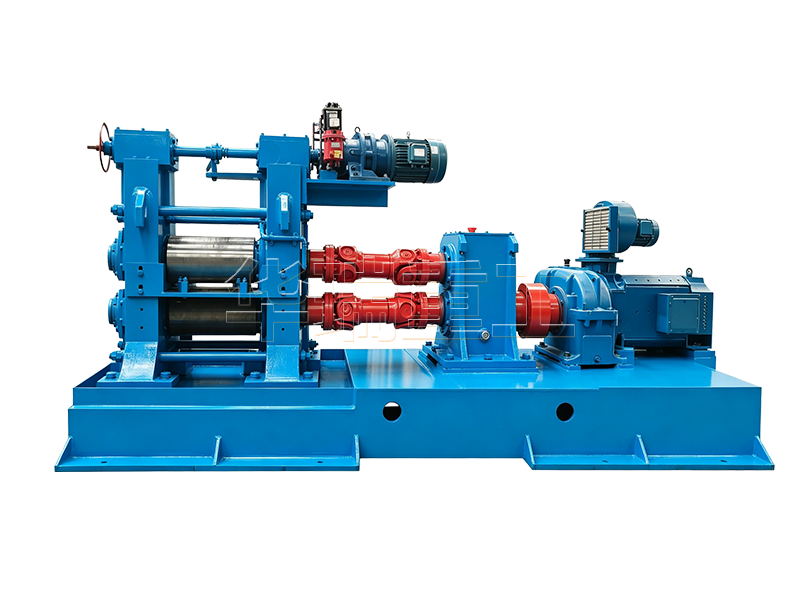
轧制力大小直接影响牌坊截面尺寸、立柱强度和整体刚度。冷轧机机架是轧机承受全部轧制力的骨架,牌坊窗口、立柱、横梁、衬板安装面须具备足够的强度和抗变形能力。
铜轧机的机架设计还要结合原料宽度、厚度、轴承选材、轴承座位置、轧辊直径、压下装置和换辊方式综合考虑。针对铜材这类较软、易划伤的材料,机架与轧辊轴承座的锁紧精度尤为重要。锁紧不足时,冷轧机轧辊容易发生窜轴,增加成品表面划伤风险。
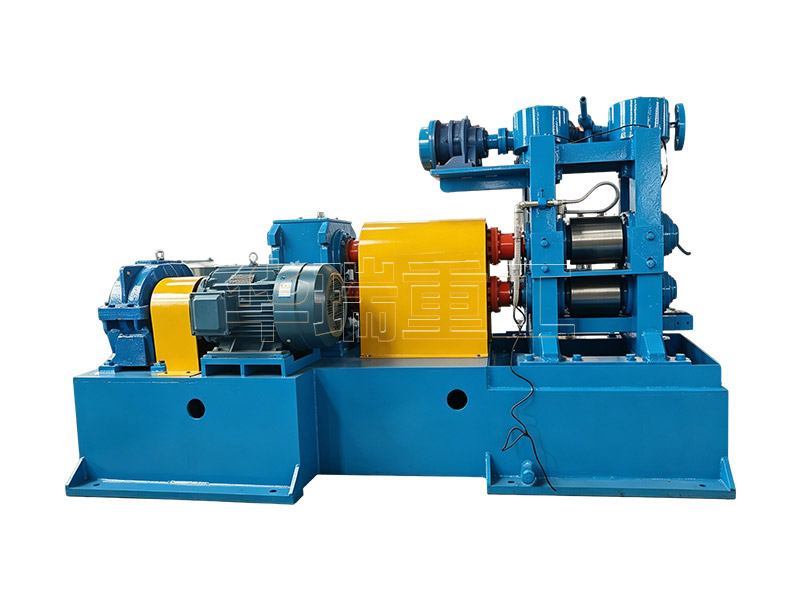
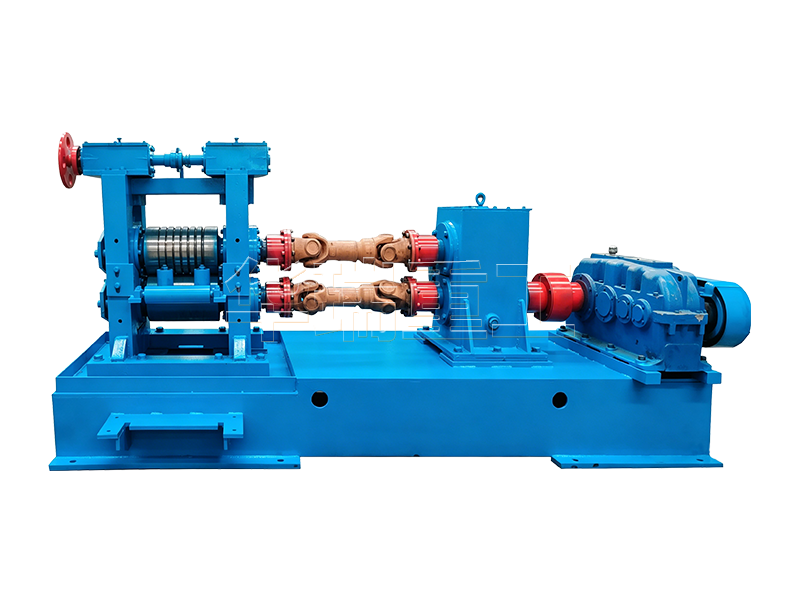
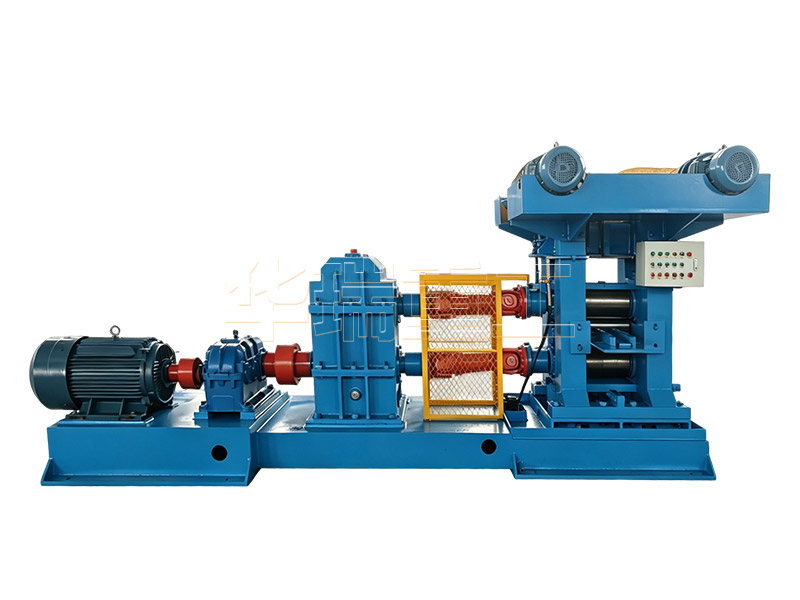
紫铜两辊轧机只能轧到0.5mm厚,在往下轧了,就要考虑四辊轧机、六辊轧机,通过增加支撑辊数量来提升轧制精度。厚度控制通过液压AGC来实时监测调整,同时轧辊润滑系统,轧辊密封,避免成品氧化,自动化系统连续化自动化程度,数据实时监控与调整,异常信号等都要考虑周全。华瑞重工机械轧机制造厂家设计制造冷热轧机多年,在卷料、板材铜轧机的设计和实操技术上经验丰富,有需要的朋友可以随时来厂参观咨询。


 地址:
巩义市康店镇焦湾村(康店工业园区)