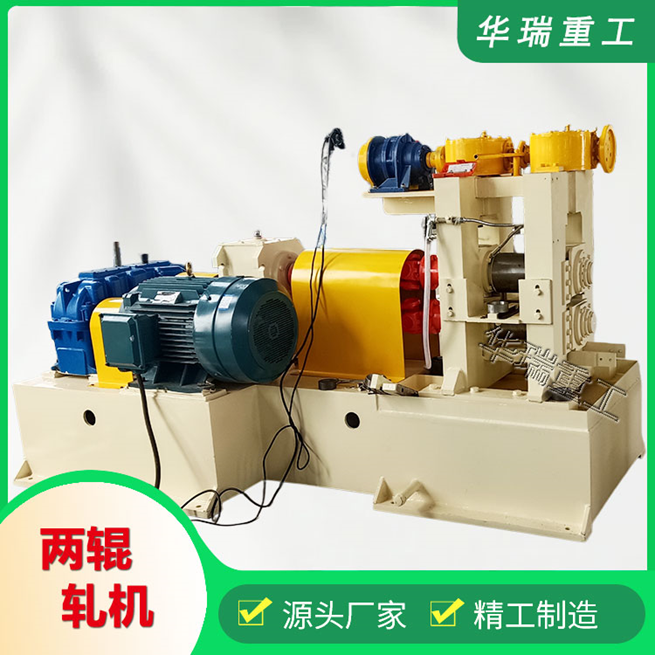
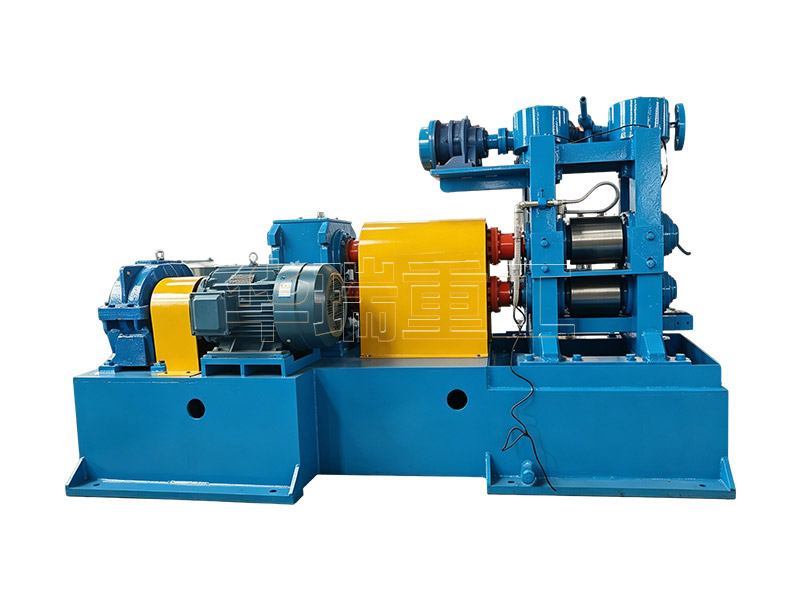
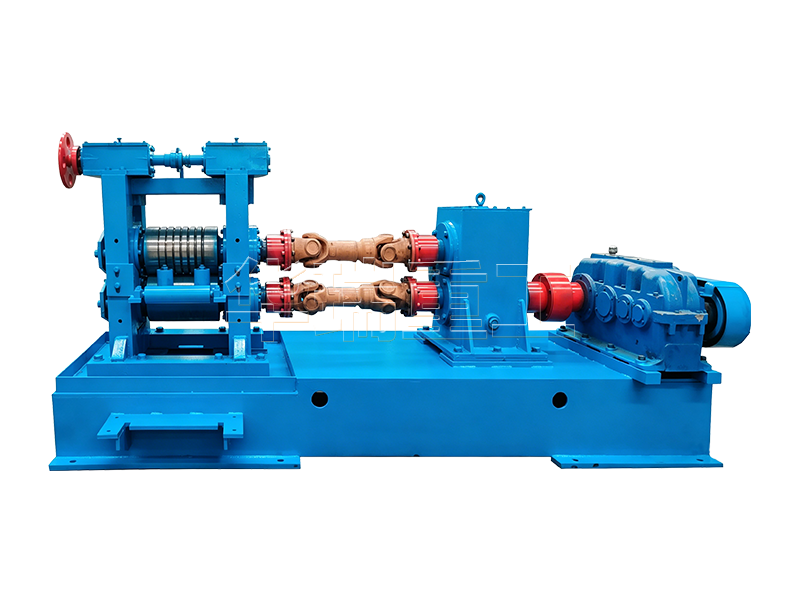
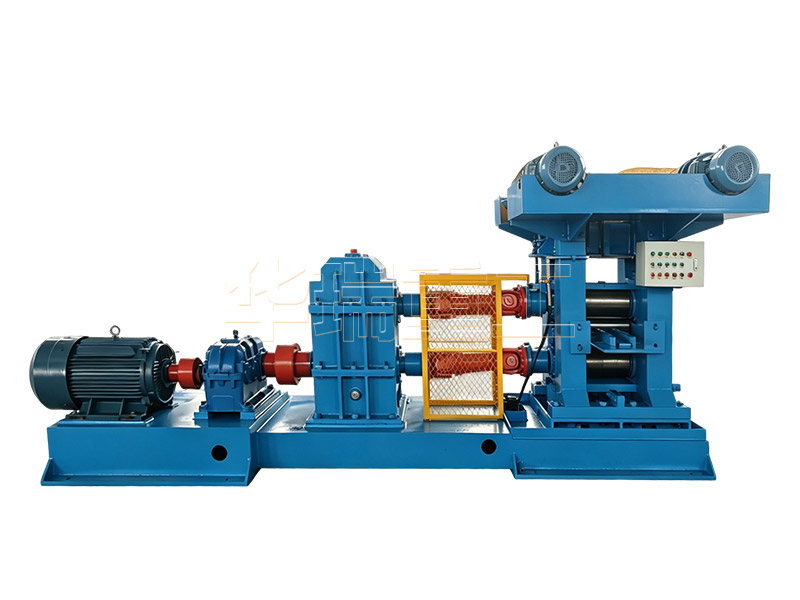
铜锌板材250两辊热轧机,通常指的是工作辊径约φ250mm的两辊热轧机。100多毫米宽的胚料,从5mm轧到6mm的铜锌板材,由于铜锌合金在冷轧状态下塑性差、易开裂,采用热轧工艺则影响不大。热轧状态下材料变形抗力低、塑性好,能有很好的解决开裂问题。
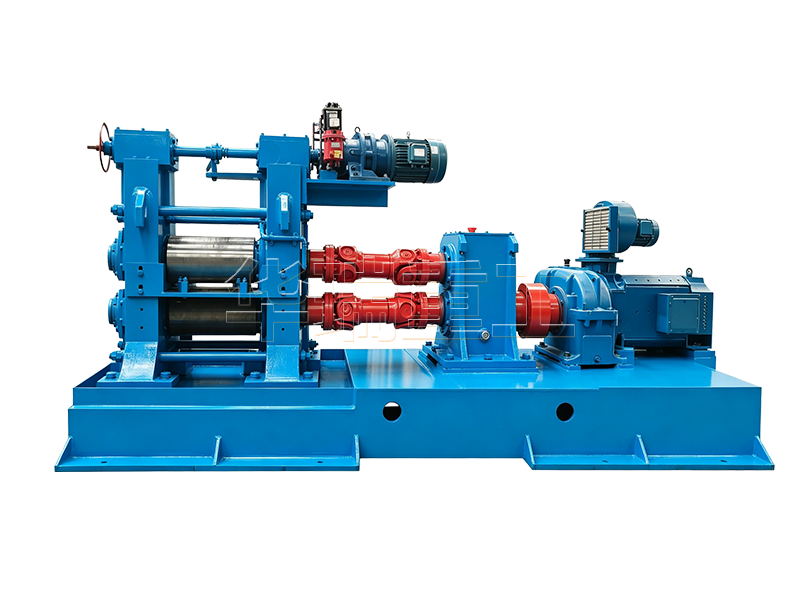
250两辊热轧机结构简单、刚性好、维护成本低,特别适合中厚板的热轧开坯与冷轧需求。通过调整每道次的压下量,既能完成板材的热轧。一般在板材长度不高的情况下,通过批量单向轧制,速度即快,还能减少辊道的投资。板材长度太长,则用可逆轧制更便捷,轧机两侧配上被动辊道或者是主动辊道,通过直流控制或者是交流变频控制来完成可逆轧制。电动调整则可以根据客户需要选择电动压下,或者是厚度精度要求更高的液压AGC压下。
需要注意的是,铜锌合金(如黄铜)在高温下虽塑性提升,但仍需控制好轧制温度,避免过热或过烧。一般热轧温度控制在650~800℃之间,同时,道次压下量不宜过大,压下量在25%,每道压下量逐道递减,避免边缘开裂。
轧到0.6mm厚的铜锌薄板,需要进一步轧到0.1mm厚,热轧工艺就不合适了,需要配用四辊冷轧机,四辊冷轧机的工作辊径可以设计的更小,铜锌板材的接触面积会更小,轧制出来的板材就非常均匀,超薄,精度误差更小。当然四辊轧机对板材的喂料和出料张力要求也很高,需要搭配进料台,出料台,入口道位、夹板也要设计的非常合理。
综上,对于当前5mm→0.6mm厚的热轧需求,华瑞重工机械250两辊热轧机是经济实用款型;若追求更薄规格板材时,则需升级为四辊冷轧机生产线。


 地址:
巩义市康店镇焦湾村(康店工业园区)