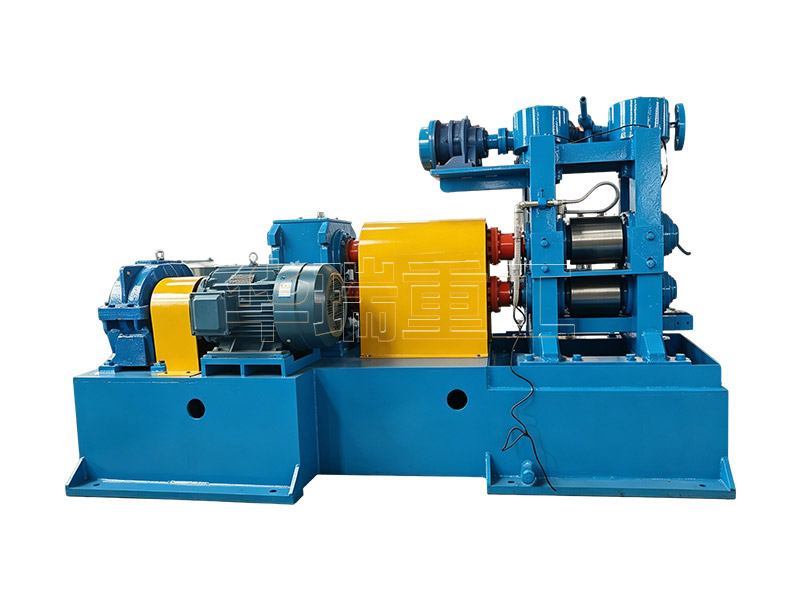
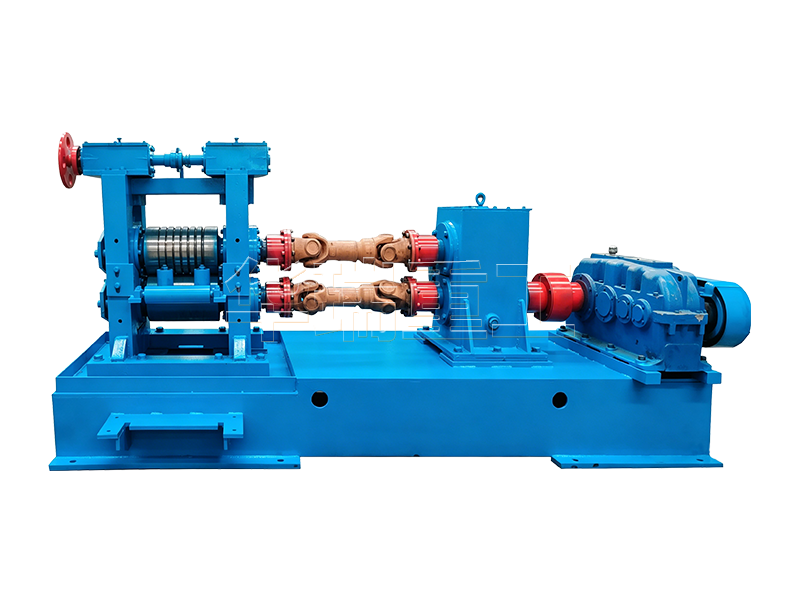
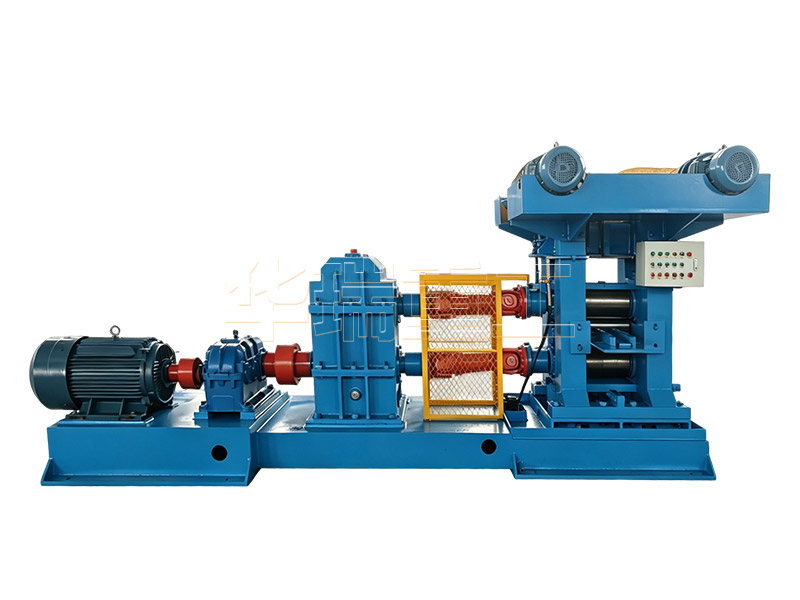
在冷轧机设备选型中,“250两辊冷轧机”这个名称很容易让人误以为:只要辊径或机型标注为250,设备能力、配置和投资就差不多。实际上,同样是250两辊冷轧机,用来轧小扁钢和用来轧板材、卷材,往往并不是同一类设备。二者虽然名称相似,但在产品形态、轧制力、机架刚度、压下方式、配套系统和调试难度上都有明显差异。
一、产品形态不同,决定设备定位不同
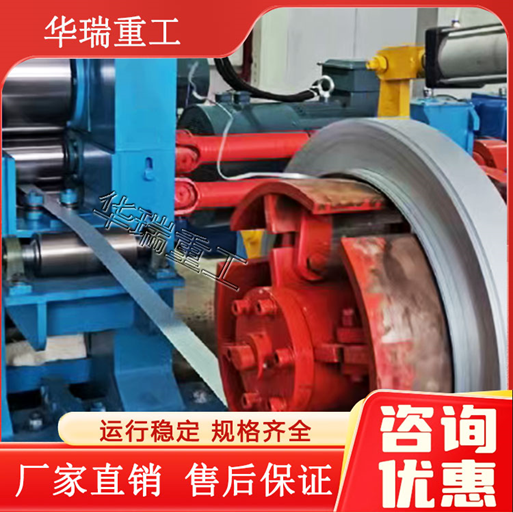
小扁钢通常是窄而扁的条状产品,宽度多在几毫米到几十毫米之间,成品厚度也相对较薄。它的轧制对象更接近窄带或小型扁钢,生产时往往以单根、定尺或小批量连续进料为主。而板材、卷材轧制面对的是成卷带材,宽度更大,有的几十毫米,有的可达一百多毫米甚至更宽。它不是简单地把材料压薄,还要保证整卷厚度均匀、板形稳定、卷形整齐。因此,板材轧机从设计之初就要考虑连续轧制、张力控制、板形控制和厚度精度。
二、轧制力差异明显,机架刚度要求不同
小扁钢宽度窄、压下量小,轧制时接触面积有限,冷轧机所需轧制力通常只有几十钝。相应的机架、牌坊、轧辊轴承座、电机和减速机都可以按较小载荷设计,整体结构相对轻巧。板材轧制则不同。板材宽度大、压下量大,轧制力往往明显提升,部分工况下可能达到上百钝。为了防止在轧制中料跑偏,轧辊宽度也要设计的富裕,为了保证出口厚度稳定,牌坊须设计得更厚、更刚,机架弹性变形也须控制在较小范围内。如果机架刚度不足,轧制力稍有波动,辊缝就会变化,成品厚度也难以稳定。
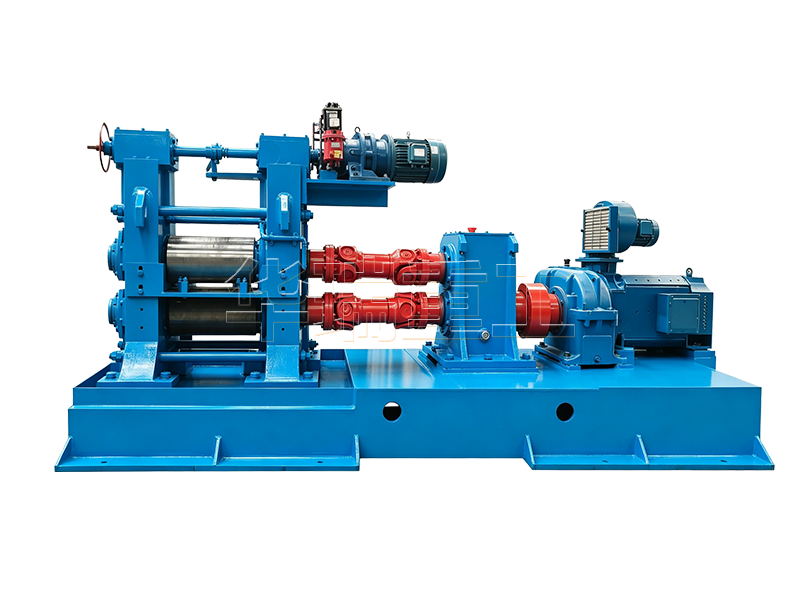
所以,不能只看“250型”这个型号。真正决定设备能力的,是设计轧制力、牌坊截面、轧辊强度、主电机功率和减速机承载能力。
三、压下调整方式不在同一层级
小扁钢冷轧机对厚度控制的要求相对直接,压下调整可以采用丝杆调整、电动调整或伺服电动调整。只要辊缝调整稳定、操作方便,通常就能满足生产需要。
巩义市华瑞重工机械制造有限公司板材轧机则要求两侧辊缝高度一致,否则容易出现一边厚、一边薄的楔形板。高要求场合还需要双伺服电动压下,甚至液压AGC自动厚度控制。液压AGC能够根据轧制力变化、来料厚度波动和辊缝偏差快速修正,使厚度精度更高、稳定性更好。
对精度要求更高的板材线,还需配置测厚仪、弯辊系统、倾斜调整装置等。这些配置不是为了“看起来高大尚”,而是为了解决实际轧制中的厚度偏差、板形不好和卷形问题。
四、配套系统复杂程度差别很大
小扁钢冷轧机的配套相对简单,通常围绕进料、轧制、出料和尺寸控制进行配置即可。板材、卷材轧机则往往需要完整的连续生产线。例如,成卷来料需要开卷机,轧制后需要收卷机;为了保证板形和平直度,可能需要三辊或五辊校平机;为了保证张力稳定,需要张力控制系统;为了保证厚度精度,需要测厚仪和AGC系统;如果开卷重量较大,开卷机、卷取机投资也会增加很多。也就是说,板材轧机不是单独一台轧机的问题,而是一条包含开卷、轧制、张力、校平、收卷和检测的系统工程。
五、电气控制与调试成本差距明显
小扁钢冷轧机的电气控制相对简单,普通配电柜、PLC、变频器和压下电机即可满足多数工况。试机时,经验丰富的技术员往往就能完成基本调试和生产验证。板材轧机的电气和液压系统更复杂。双伺服压下、液压站、伺服阀、测厚仪、张力控制、速度匹配、联锁保护等都需要协同调试。尤其是液压AGC系统,对油液清洁度、传感器精度、伺服阀状态和控制参数都很敏锐。试机通常需要电气工程师、液压工程师和机械工程师共同参与,调试周期更长,技术服务成本也更高。


 地址:
巩义市康店镇焦湾村(康店工业园区)