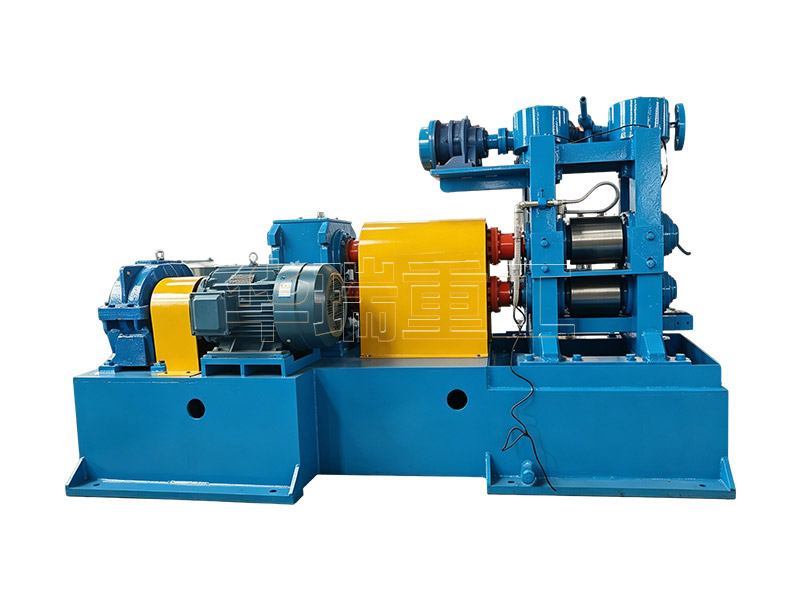
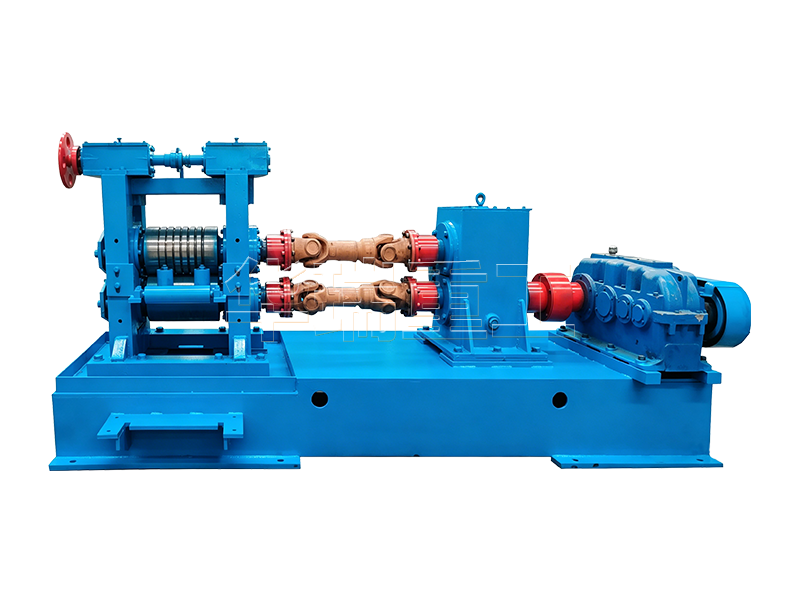
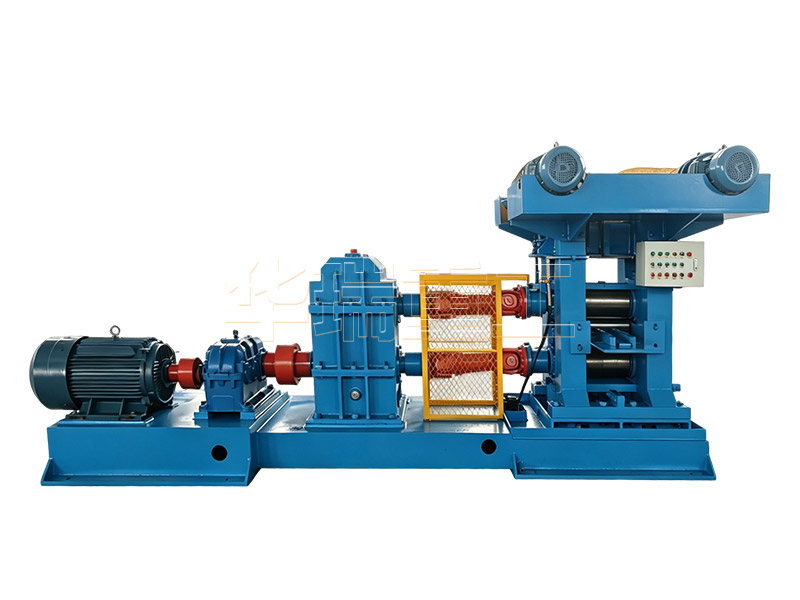
四连扁钢轧机的稳定运行,离不开严谨细致的连线调试环节。这是设备从“整机装配”到“产出成品”的关键一跃,需以原理为根基,用实操来打磨,靠复盘去优化。
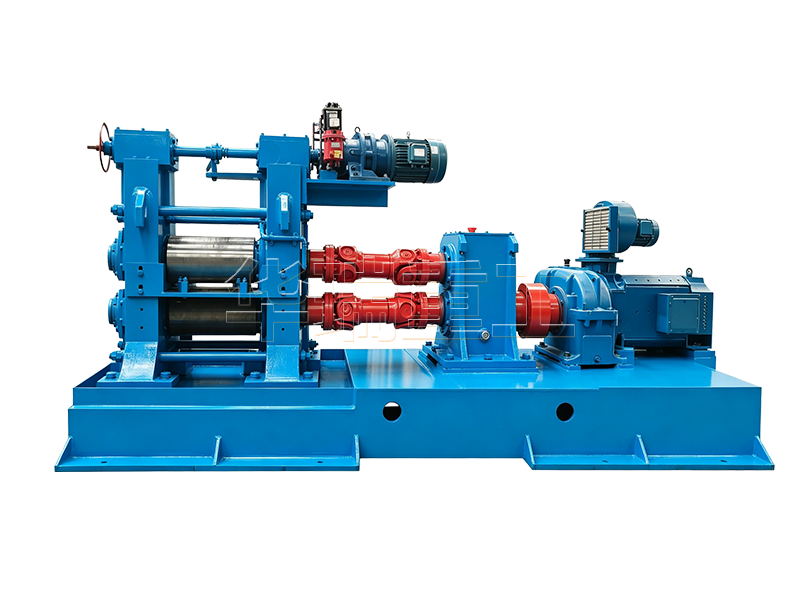
单机调试是整个流程的基础,需对电机、减速机、液压系统等核心部件逐一校验。调试中要紧盯电机转速、电流,液压系统压力、流量等关键参数,同时关注设备运行的声音与震动变化。任何细微异常都可能埋下隐患,发现问题需立即停机排查,确保每个单机都处于安全稳定运行状态。
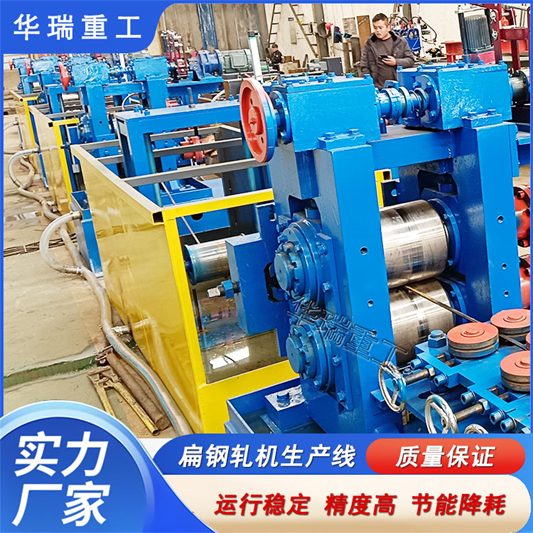
完成单机调试后,联动调试将各系统串联成一个整体。先进行空载调试,验证传动、液压等系统的协同配合能力,再逐步加载,观察轧机在不同轧制力下的稳定性。此阶段需严格把控加载节奏,避免因过载损坏设备,确保各系统在动态运行中顺畅衔接。
精度调整是提升产品质量的核心环节。借助千分尺、等工具,精细校准轧辊平行度、辊缝精度,同时调整轧机的水平度与垂直度,让轧件在轧制过程中受力均匀。每一处细微调整,都直接影响成品扁钢的厚度精度与平直度,需反复测量、反复验证。
四连扁钢轧机安全调试是不可缺少的环节。通过模拟故障场景,测试紧急停机按钮、过载保护装置、安全防护罩的可靠性,确保在突发状况下能迅速启动防护机制,保障人员与设备安全。
四连扁钢轧机在出厂前连线调试,是把问题消灭在“摇篮”里的关键一环。通过全流程试轧,逐一排查每台设备在装配、运行中的突发状况,将齿轮啮合间隙偏差、液压管路渗漏、电气信号延迟、等隐患提前暴露并解决,让设备以零故障状态奔赴客户现场,避免现场试机时的手忙脚乱与额外成本。
对华瑞重工机械厂家而言,出厂前的连线调试、空载联动、加载试轧、超负荷工况测试……每一个环节都在模拟客户的真实使用场景,把设备装配中潜藏的轴承异响、轧辊平行度偏差、电机、减速机异常、控制系统延迟等问题提前排查解决,确保客户现场开机就能稳定投产,省去反复调试、整改的麻烦。


 地址:
巩义市康店镇焦湾村(康店工业园区)