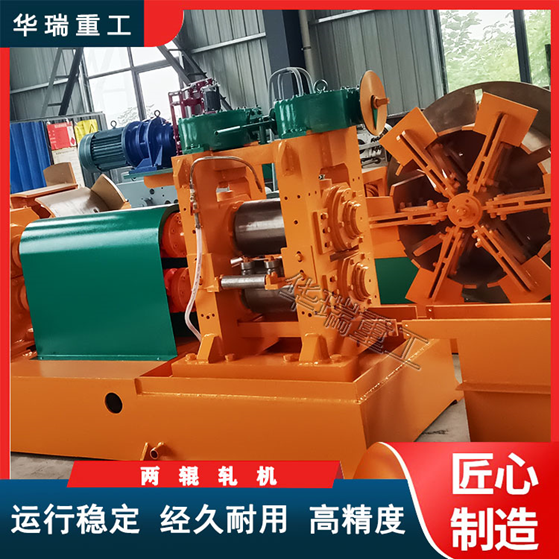
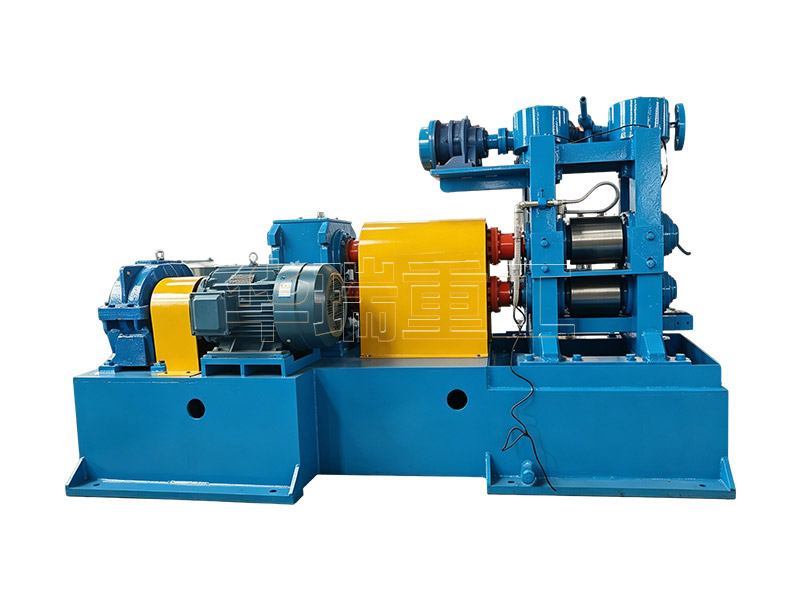
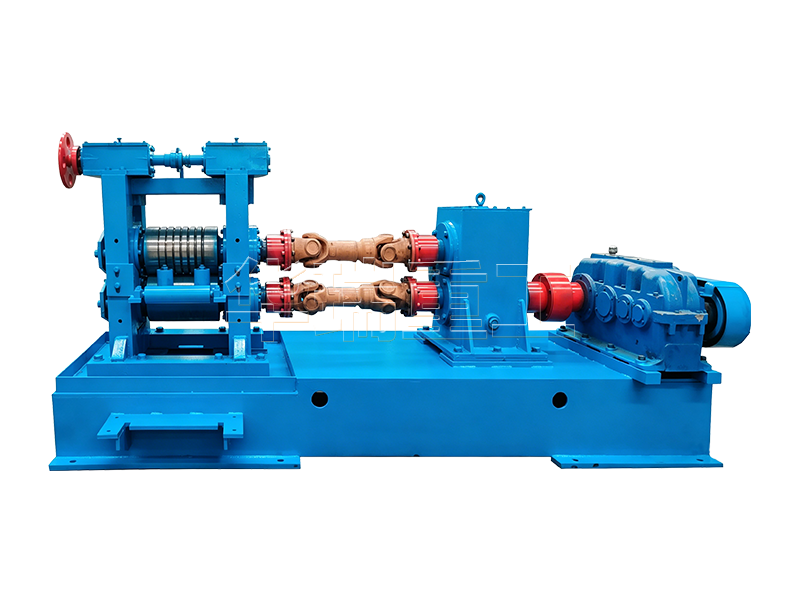
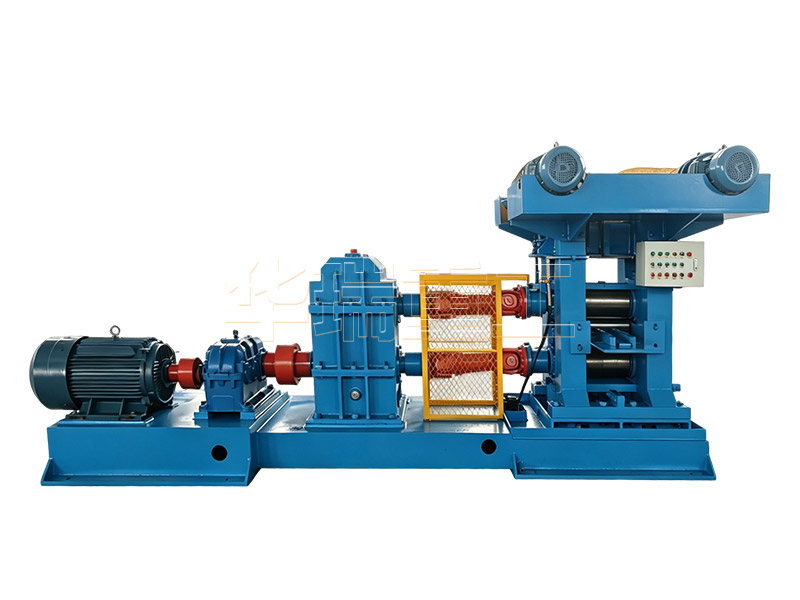
卷取收卷式两辊轧机是一种结构相对紧凑、适用于扁钢、窄带钢及小型型钢冷轧的成形设备。它通常由开卷、矫直机、两辊冷热轧制、卷取及必要的张力、导向和控制系统组成。与多辊轧机相比,两辊轧机辊系结构更简单,设备投资和维护成本相对较低,对厚度精度要求相对宽泛的冷热轧场景。
工作原理:
两辊轧机的核心工作原理仍然是金属的冷塑性变形。原料钢带在开卷机提供的张力作用下进入两个工作辊之间,轧辊通过压下机构缩小辊缝,使钢带在室温条件下发生塑性变形,从而实现厚度减薄、宽度调整和截面形状控制。一般有单向轧制和可逆轧制。
轧制过程中,金属晶粒在轧辊压力下发生变形,材料强度提升,塑性下降,这就是加工硬化。通常钢卷轧4道就会冷轧,紫铜则可轧5道,铅板质地软,可以加工n道至成品。两辊轧机通过控制每道次压下量、速度和前后张力,使带卷逐步延长,变薄到成品尺寸。由于辊系支撑相对简单,轧辊在较大轧制力下容易产生弹性变形,因此其厚度精度,通常不如四辊轧机、六辊轧机,更适合粗轧开胚或对板形要求不高的卷料生产。
设备构成
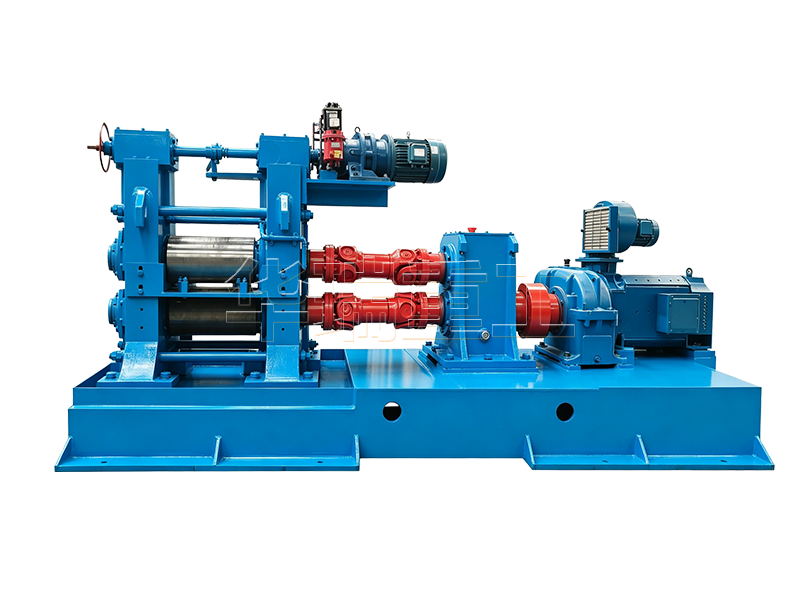
卷取收卷式两辊轧机一般包括以下几个主要部分:
开卷机:用于将带材、卷料平稳放卷,并提供前张力,保证带钢稳定进入轧机。
导向与矫直装置:在进入轧机前对带材进行导向和初步矫直,减少镰刀弯、浪形和跑偏,提高轧制稳定性。
两辊轧机主机:工作辊直接接触带卷,通过辊缝调整实现轧薄。
压下与厚度调节系统:可采用手动、电动或液压调整辊缝。对于精度要求较高的设备,可配置测厚仪和液压AGC自动厚度调节功能,具体配置可以根据预算灵活选择。冷热轧润滑系统:通过水冷循环系统或轧制油降低轧辊与带卷之间的摩擦,带走摩擦热量,防止轧辊过热和保护轧辊减少磨损,延长轧辊的使用寿命,同时改良产品表面质量。
卷取机:把轧制后的卷料收成整齐的卷材,给轧机提供后张力,张力需要根据成品卷重、宽度、厚度、材质性能匹配,以保证卷形整齐、内圈不松塌。


 地址:
巩义市康店镇焦湾村(康店工业园区)