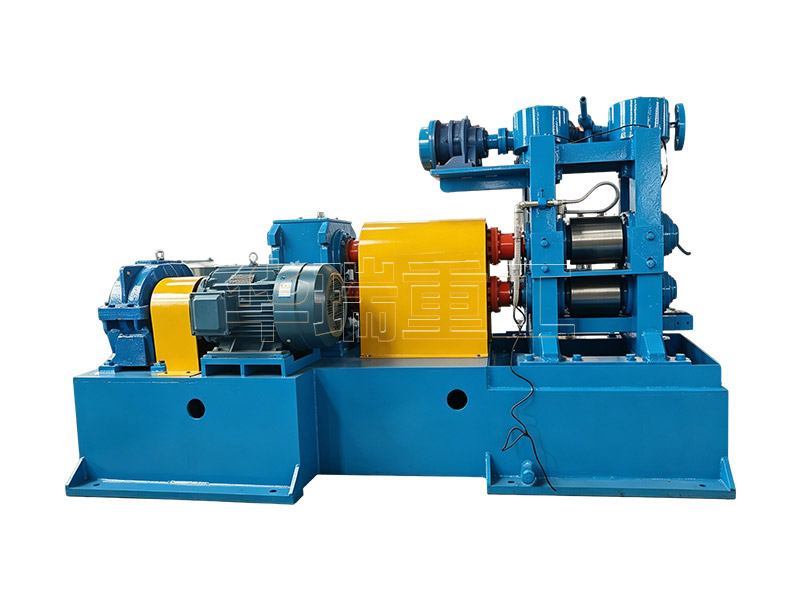
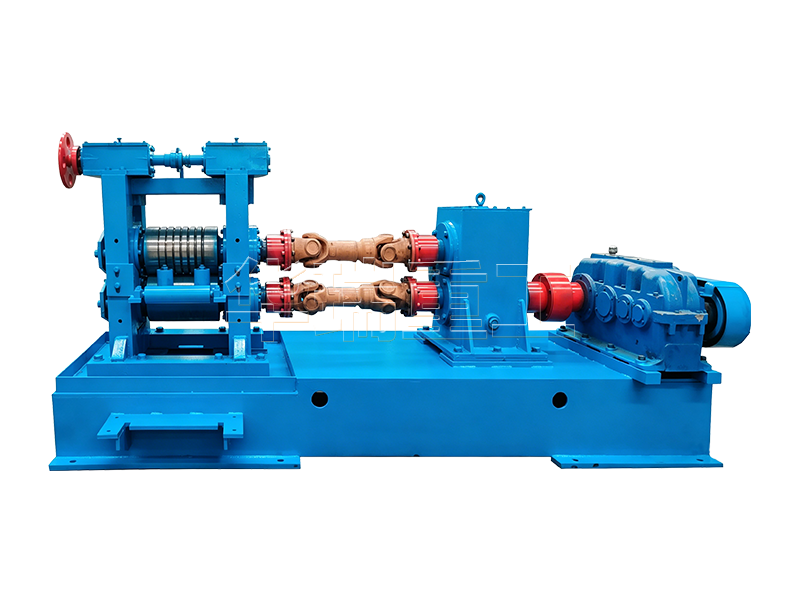
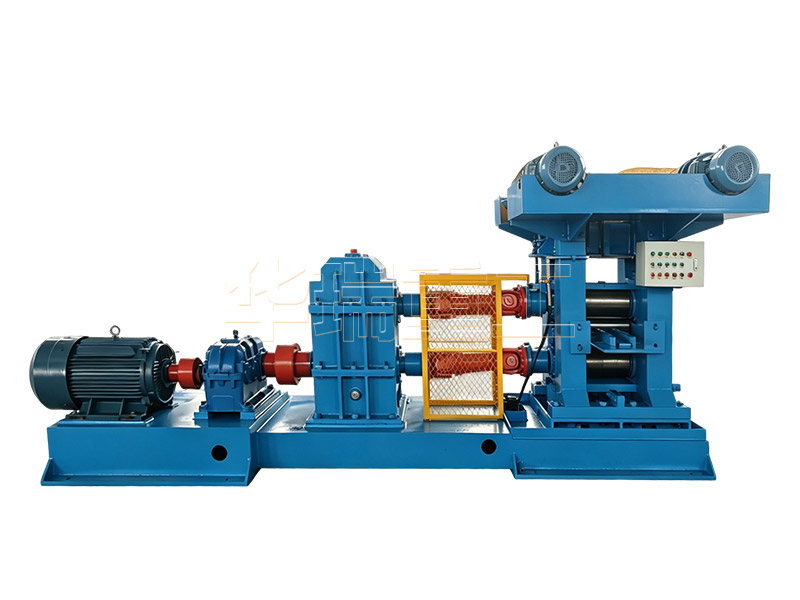
液压AGC两辊轧机,就是配备了这套液压自动厚度控制系统的两辊式轧机,主要用于金属板材、带材的轧制加工,通过控制轧辊间隙(辊缝)保证成品厚度精度。
液压AGC系统的核心原理是闭环反馈控制,通过实时检测轧件厚度偏差,驱动液压执行机构调整辊缝,确保出口厚度符合目标值。系统主要由检测单元、控制单元和执行机构三部分构成:检测单元包含测厚仪、位移传感器和压力传感器,分别负责采集轧件实际厚度、轧辊位置及轧制力数据;控制单元以工业计算机或PLC为核心,通过PID、模糊PID等算法处理偏差信号,生成调节指令;执行单元则采用电液伺服阀驱动液压缸,实现轧辊的毫秒级精度位移,调节精度可达±0.01mm。
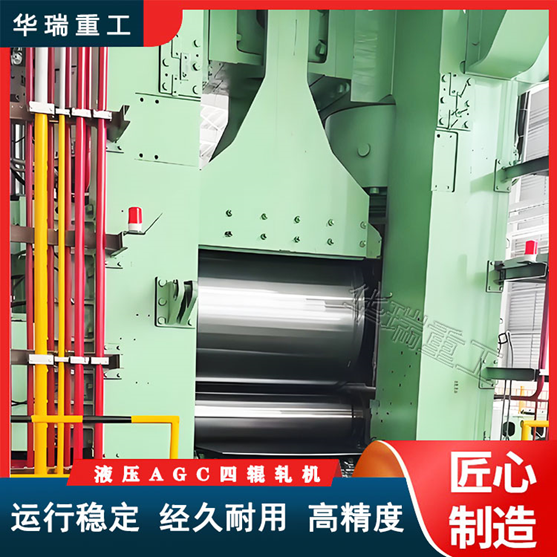
相比传统机械压下,液压AGC具备三大显著优势:一是响应速度快,阶跃响应时间可控制在30ms以内,能即时去除来料厚度波动、轧辊热膨胀等干扰;二是控制精度高,通过位置闭环与压力闭环的双重调节,可将带钢纵向厚差控制在很小范围内;三是稳定性强,液压系统惯性小,能很好应对轧制力波动,减少换辊频次,提升作业率。
在实际应用中,液压AGC还能实现多种控制模式协同工作:前馈AGC提前补偿来料偏差,反馈AGC实时修正出口厚度,秒流量AGC则通过流量恒定原理辅助调节,保障厚度精度。目前该技术已广泛应用于两辊轧机的热轧、冷轧生产线,不仅提升了产品合格率,还通过负公差轧制提高了材料利用率,为轧机智能化升级提供了核心支撑。
液压AGC两辊轧机广泛应用于中厚板轧制、铝、铜合金等有色金属板材、棒材开坯轧制、中小批量特种板材加工等场景。比如铝加工行业的铝板可逆两辊轧机,就是典型的液压AGC两辊轧机,用于将铝扁锭轧制为所需厚度的铝板带卷。
不过两辊结构本身也存在局限:因为只有两个工作辊,轧制大变形量、高精度薄板材时,刚度和精度不如四辊/多辊轧机,因此在箔材、薄板轧制领域,液压AGC更多会配置在四辊轧机上使用。
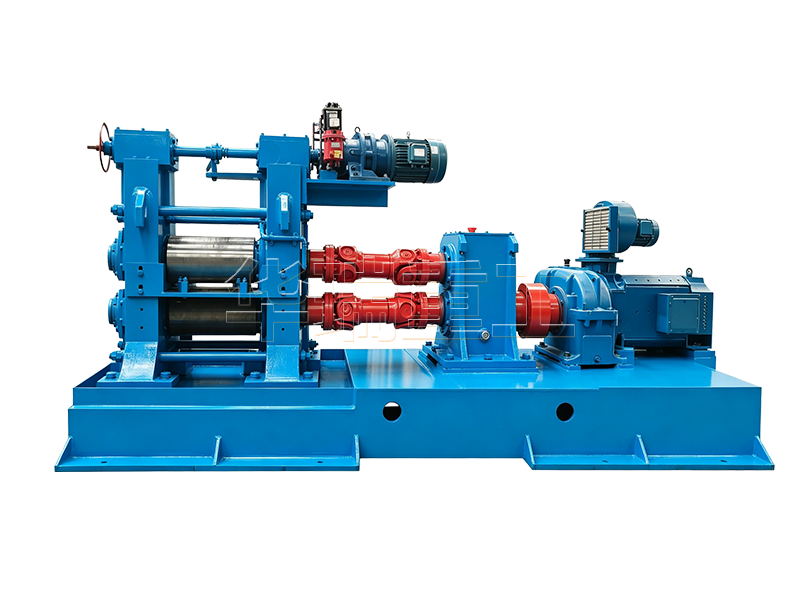
两辊轧机的辊缝调整有丝杆调整,电动调整,伺服电动调整,液压AGC厚度自动调整,华瑞重工机械厂家会根据客户的实际生产需求选择合适的辊缝调整方式,满足不同客户需求,需要定制轧机的朋友欢迎来厂参观考察。


 地址:
巩义市康店镇焦湾村(康店工业园区)