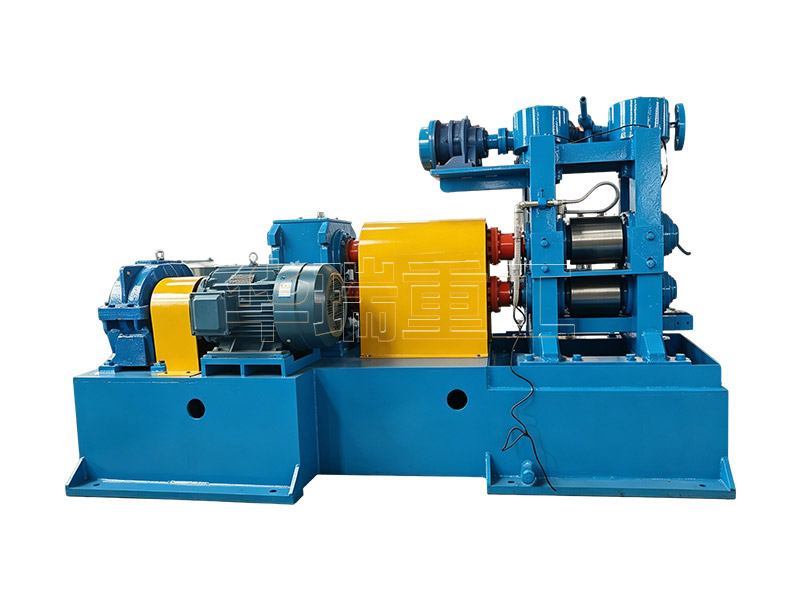
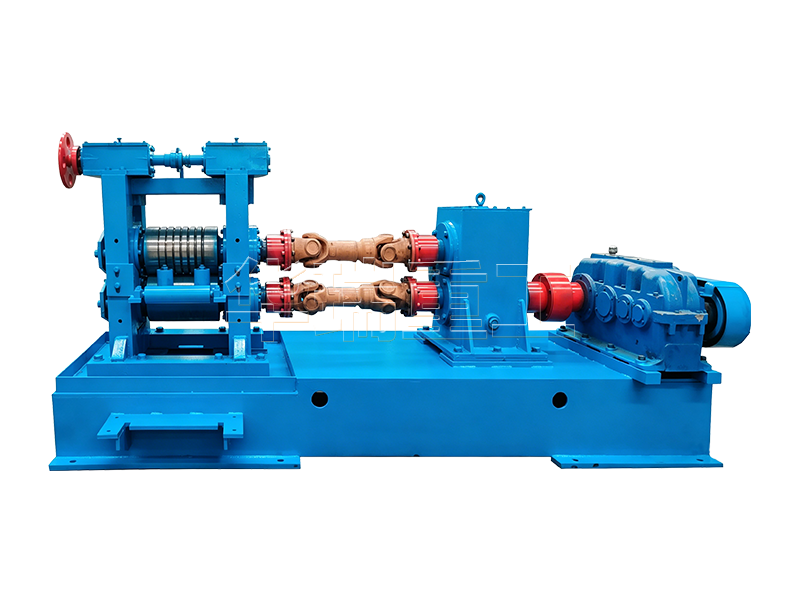
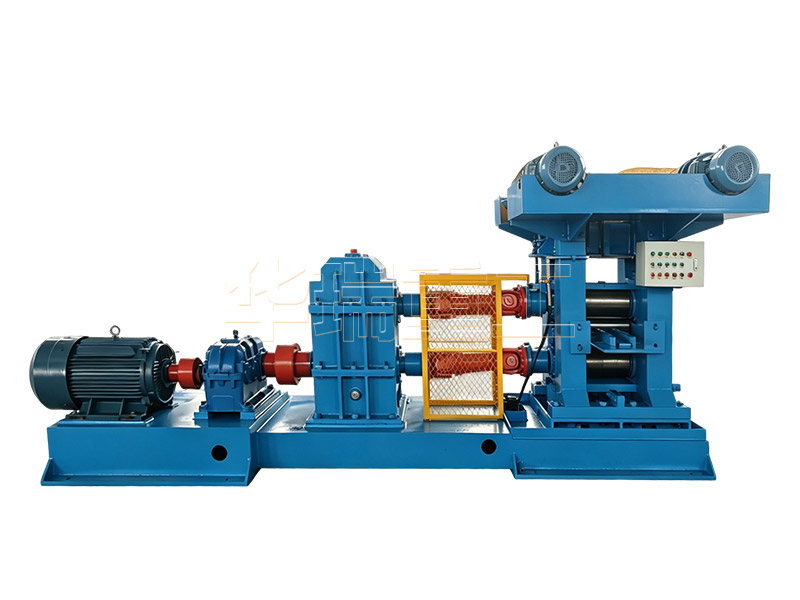
铝板可逆两辊轧机是铝加工核心压延设备,把铝扁锭、铸轧坯料通过轧辊轧制塑性变形,生产铝板、铝带、铝卷,通常分为热轧机、冷轧机、铝铸轧机三大类,主流机型两辊轧机、四辊轧机、六辊轧机,分可逆式冷轧机、不可逆式冷轧机、连轧机组。一块沉甸甸的铝板铸坯,要加工成厚度仅0.1mm的高品质带卷,需历经“热轧开坯—冷轧精整”两道核心工序,两辊轧机厚度精度在±0.02mm,四辊轧机的厚度精度在±0.01mm。
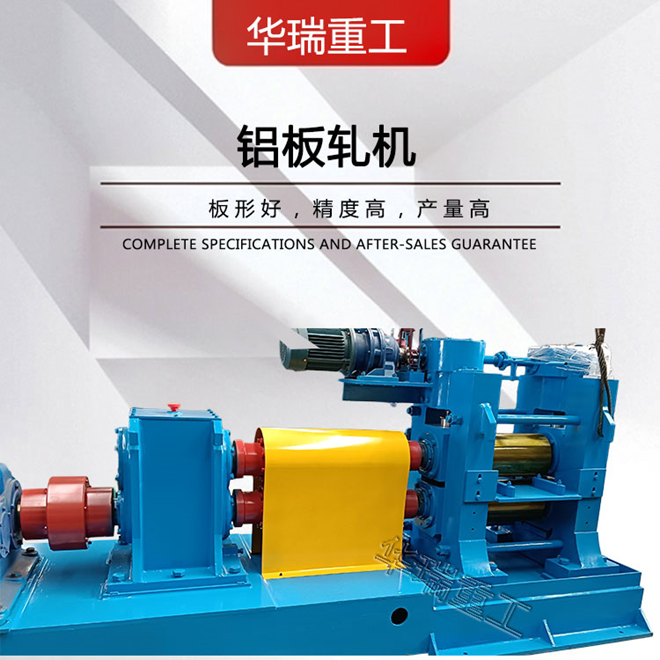
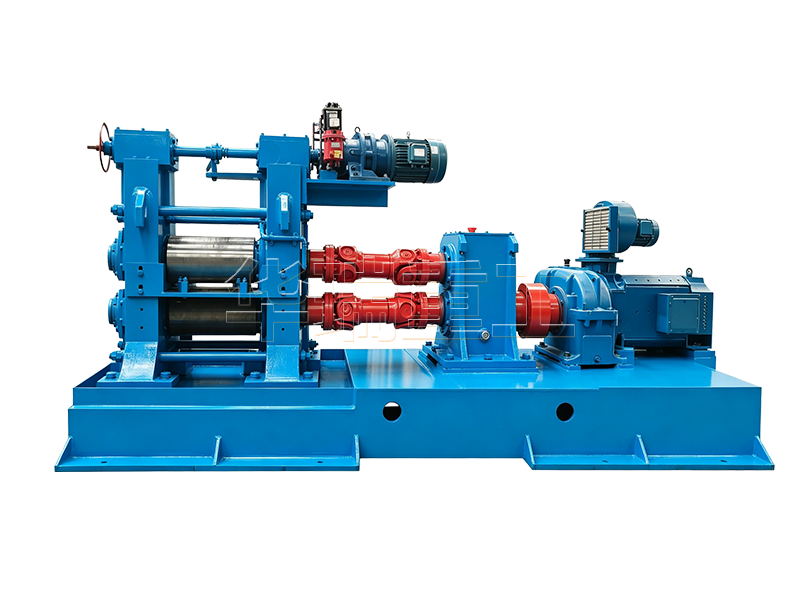
首先先用开胚轧机把铝板轧薄,两辊铝板可逆轧机是这一阶段的主力设备。铸坯初始厚度通常在150mm以下,直接进入精轧工序易导致设备过载和板材开裂。铝板可逆轧机凭借大辊径和大压下力,配合前后辊道实现可逆轧制:铸坯通过轧辊压下后,经辊道反向输送,再次进入轧机反复轧制,逐步将厚度轧至10mm~8mm的薄板胚料。这一阶段的关键是控制压下量分配,每轧一道次,压下率逐步降低:30%、25%、20%、15%、10%,既要保证效率,又要避免因变形量过大引发的内部裂纹。
完成开坯的铝板进入四辊轧机。相较于两辊铝板可逆轧机,四辊轧机以支撑辊和工作辊的组合结构,大幅提升了轧制精度。中间坯经开卷机送入轧机,通过多道次冷轧逐步减薄,由收卷机卷成成品带卷。若目标是0.1mm的超薄带材,需采用大张力轧制技术,通过前后张力稳定板形,同时搭配AGC厚度控制系统,AFC 板形控制系统,测厚仪、专用铝轧制润滑油,实现平稳连续轧制,将厚度偏差控制在±0.01mm以内。


 地址:
巩义市康店镇焦湾村(康店工业园区)