铅板轧机是用于把铅锭、铅胚轧薄成铅板、铅带、铅箔的设备,它的原理:利用冷轧机工艺通过两辊冷轧机或者四辊冷轧机的工作辊的相对旋转挤压,把铅板压薄,一对轧辊对送入其中的铅坯料施加压力,冷轧机使铅发生塑性变形,从而减薄厚度、延伸长度,并改进板形,一般轧辊都是把料往前面延展的,宽处延展的非常少,可以忽略不计。由于铅的质地较软、延展性较好,在轧制过程中更容易被压延成所需厚度的板材,每次的压下量不能太大,避免把铅板的边缘压裂纹。
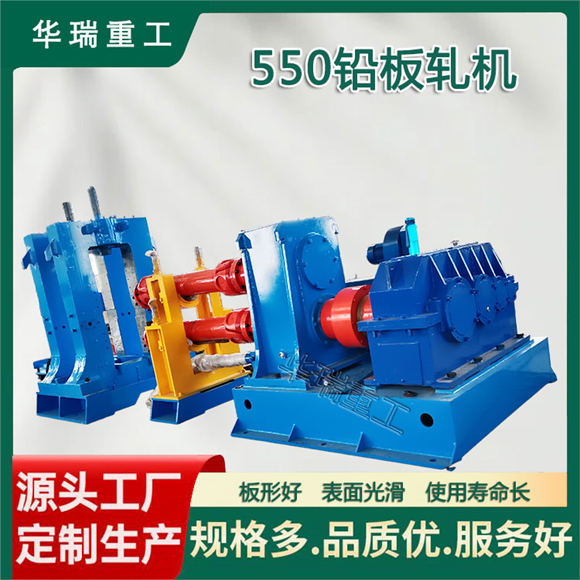
铅板轧机的工作过程通常不是一次完成,而是通过多道次可逆冷轧逐步减薄达到成品厚度。每完成一个道次后,两辊轧机的轧辊之间的辊缝会被调小,铅板再次通过轧机时就会变得更薄。根据生产需要,两辊轧机可以采用可逆式轧制,即坯料在轧机中往复运行;也可以采用连续式轧制,即多台轧机竖列串联布置,使铅带依次通过各机架,提高生产效率。
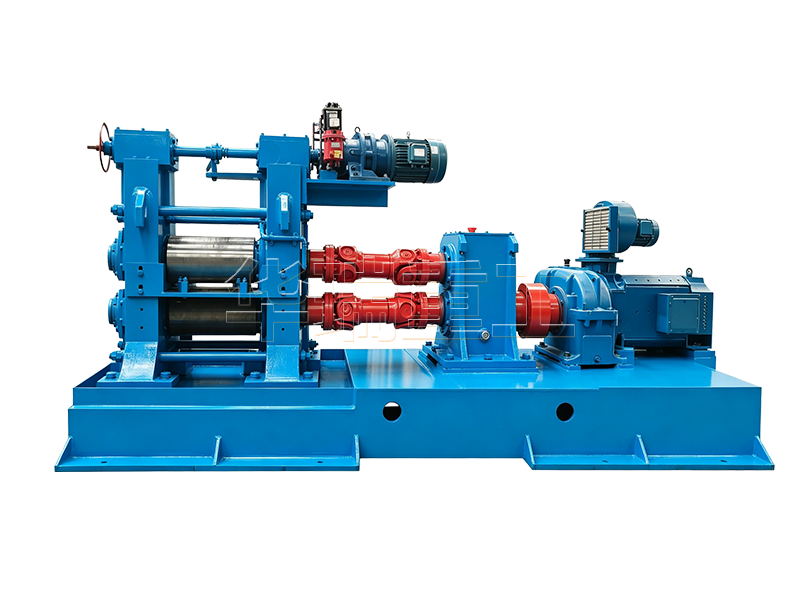
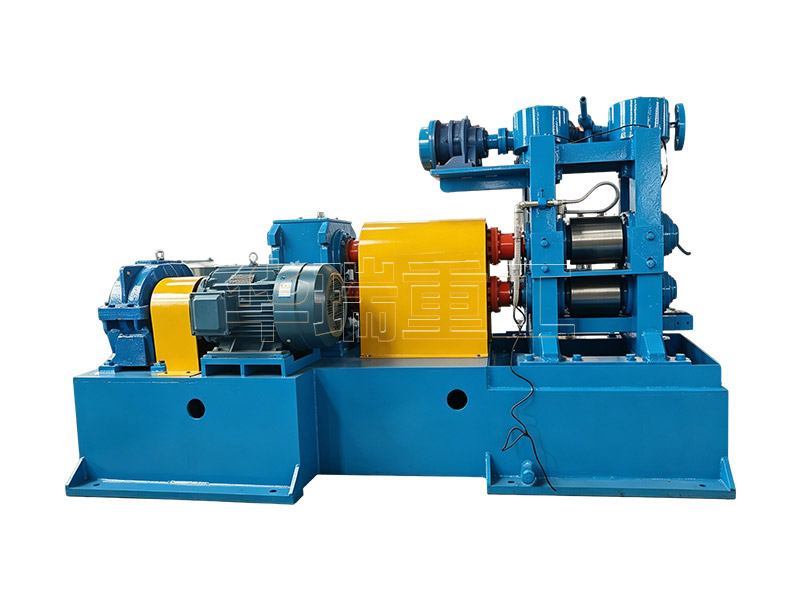
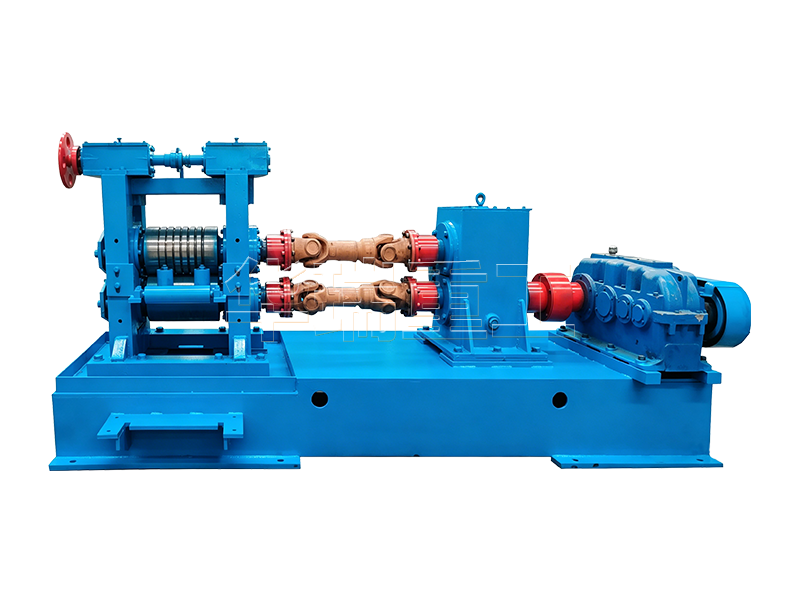
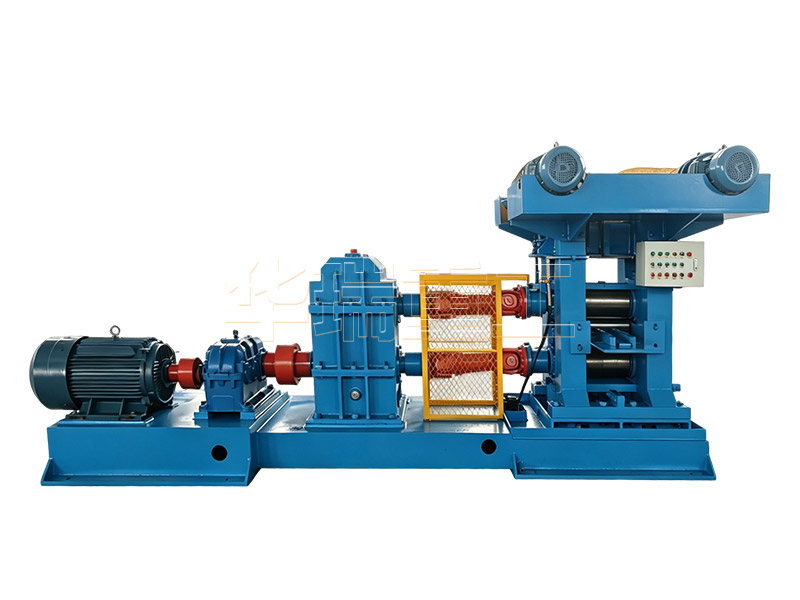
从设备构成看,辊系是铅板轧机的核心。轧辊直接接触铅材,承受较大的轧制力,因此轧辊通常要求具有足够的强度、硬度和耐磨性。机架用于支撑轧辊和轴承,其刚度和稳定性会影响轧制精度和板材平整度。冷轧机压下系统则负责调整辊缝,控制成品厚度,华瑞重工机械厂家多采用电动和液压压下相结合的方式,使厚度控制更加稳定。
冷轧机的传动系统为轧辊提供旋转动力,一般由电机、减速机、齿轮分配箱和连接轴等组成。为了保证稳定运行,轧辊会配水冷润滑系统,轧辊液压平衡系统、液压托辊系统、换辊轨道、以及卷取、开卷等辅助设备。润滑可以减少轧辊与铅材之间的摩擦,改变表面质量;平衡装置能够减少轧辊间隙带来的振动,提高运行稳定性。两辊轧机的换辊轨道能保证轧辊工作一段时间后,轧辊表面变的粗糙,为了保证铅板的精度,需要定期的卸辊磨辊,换辊轨道为快速换辊带来便捷。
铅板轧机的生产工艺一般包括原料准备、粗轧、中轧、精轧和后处理。粗轧阶段主要完成较大的厚度减薄轧制,中轧进一步接近目标厚度,精轧则用于很好的控制成品厚度和板形。随着自动化技术发展,现代铅板轧机越来越多地采用PLC控制系统,对道次、压下量、轧制速度等参数进行预设和控制,使生产过程更加高产、稳定,也更有利于保证铅板产品的质量一致性。


 地址:
巩义市康店镇焦湾村(康店工业园区)