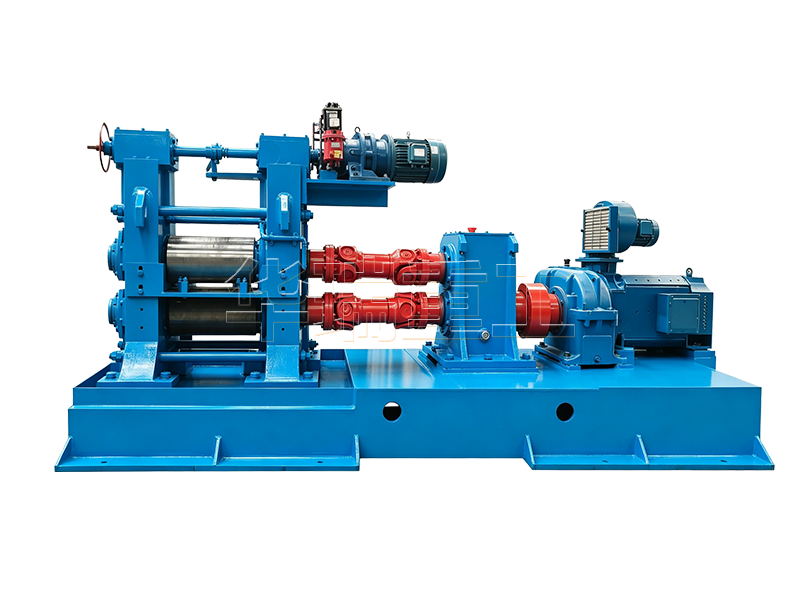
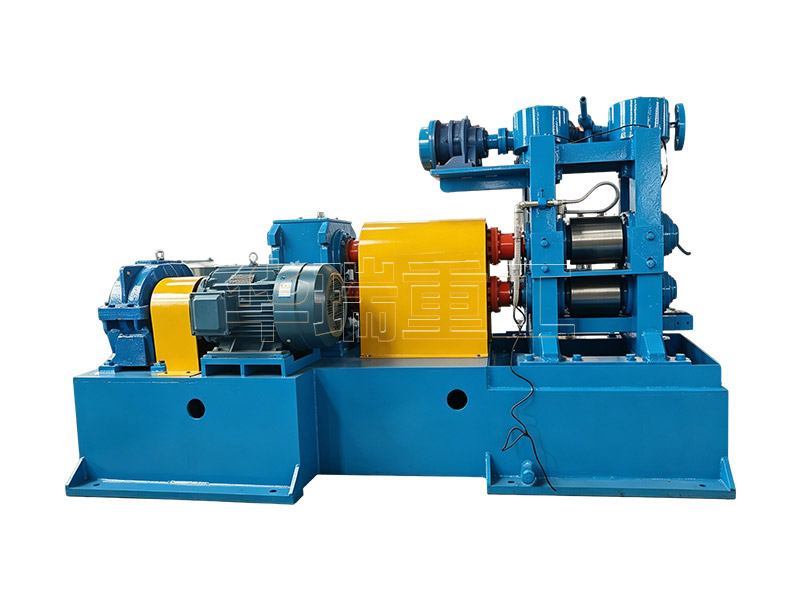
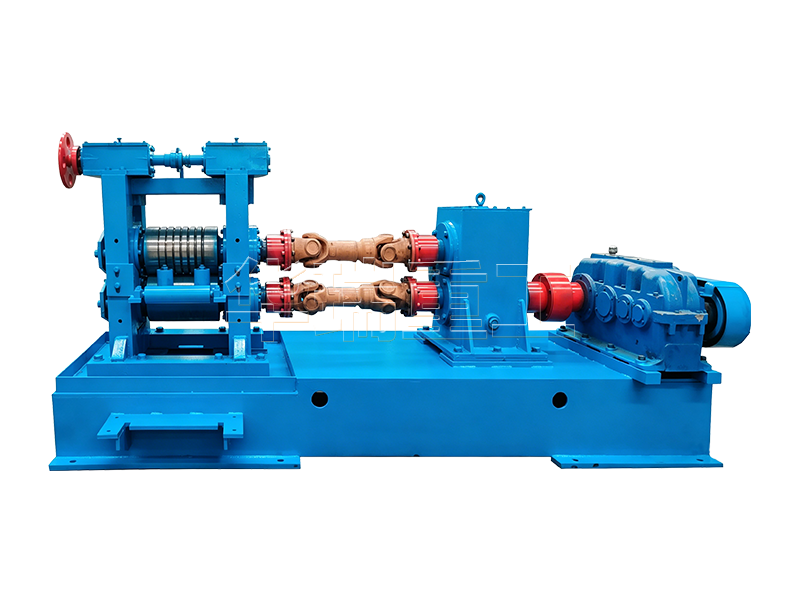
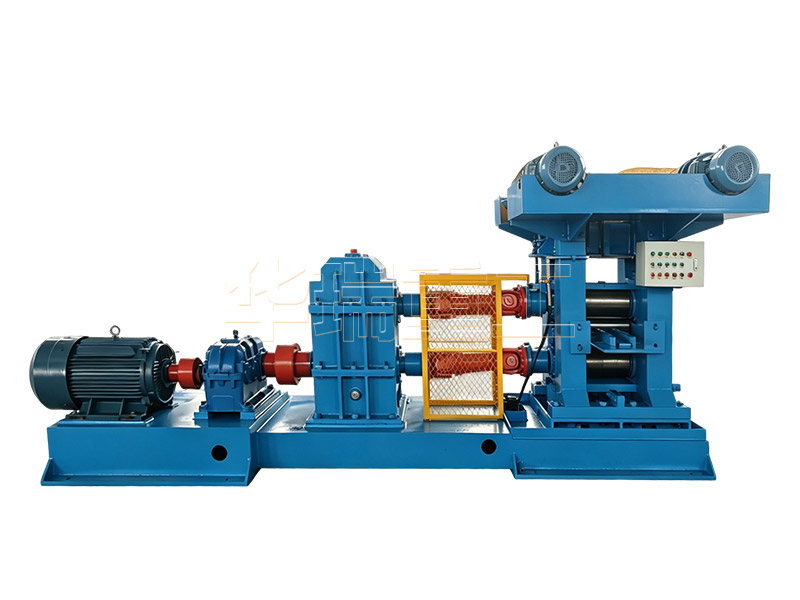
镁合金因轻量化优势,在电子领域、汽车制造等领域需求攀升,但因其晶体结构密排六方、室温塑性差的特性,轧制难度远超钢、铜等金属。针对650mm宽镁合金板从10mm轧至0.5mm的需求,采用两辊热轧机和冷轧四辊轧机的组合方案,可兼顾生产效率与产品精度。
热轧两辊轧机辊系负责粗轧阶段,将10mm厚坯料轧至2mm。此阶段需依托镁合金四辊轧机的大压下能力,搭配高温轧制工艺(300℃-400℃),突破镁合金的塑性瓶颈。热轧辊系选用耐高温、耐磨性强的70Cr3NiMo,辊面粗糙度适中,既能保证咬入力,又可避免坯料表面划伤。镁合金四辊轧机轧制过程中需严格控制道次压下率,单次压下量控制在15%-20%,通过多道次渐进式变形,减少开裂风险。
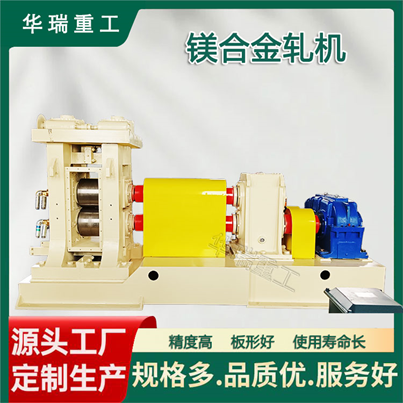
完成热轧后,无需更换轧机,仅需切换冷轧辊系,调整好辊缝大小即可进入精轧阶段,将2mm坯料轧至0.5mm。镁合金四辊轧机冷轧辊采用高精度镜面辊,辊面粗糙度Ra≤0.4μm,确保成品板带的表面光洁度。此阶段需降低轧制速度,控制道次压下率在10%-15%,同时搭配润滑系统,减少轧辊与板带的摩擦,避免薄料打滑(可借鉴紫铜轧制中“关出口喷油、开入口喷油”的润滑策略)。
这套“一机两辊系”方案,通过工序衔接与辊系匹配,在保证产品质量的同时,大幅减少设备投入与换辊时间,为中小规模镁合金生产企业提供了高性价比的解决方案。巩义市华瑞重工机械厂家在有色、黑色、新型材质、稀有材质、两辊轧机、四辊轧机的设计和制造上经验丰富。有需要的朋友可以来厂参观考察。


 地址:
巩义市康店镇焦湾村(康店工业园区)